塑封膜常见问题与解决方案(三):起皱
文章封面图
塑封完成后,膜面出现波浪、褶皱、局部收缩,甚至一侧平整、一侧明显变形,这类问题通常被统称为“塑封起皱”。
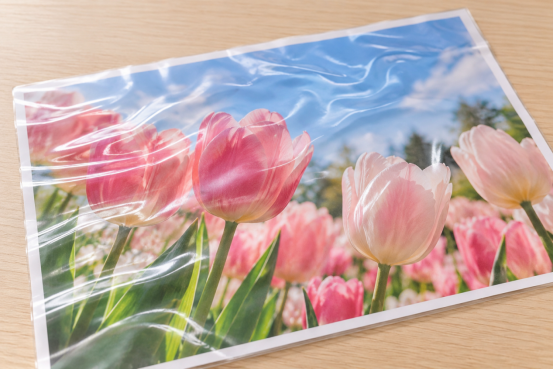
与发白、起泡不同,起皱更多反映的是塑封膜在加热、输送和辊压过程中受热或受力不均。因此,遇到起皱问题时,应该先观察皱纹出现的位置和方向,再逐步判断原因。
不同的皱纹形态,往往对应不同的排查方向。
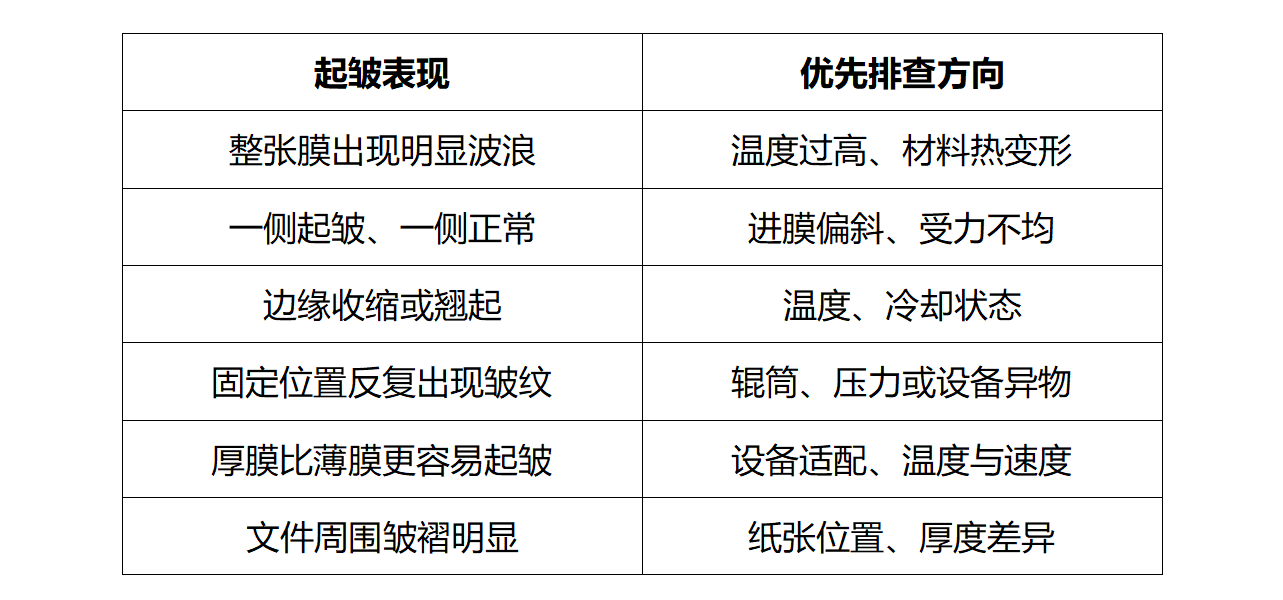
一、温度过高,是塑封起皱的重要原因
塑封膜并不是温度越高,贴合效果越好。常见热塑封膜由PET基材和EVA功能胶层组成。塑封过程中,EVA需要受热软化,但PET本身也会受到温度影响。如果温度明显高于合适的加工范围,膜层可能产生较大的热变形。最终表现为:
·膜面出现波纹;·局部收缩;·边缘起皱;·成品平整度下降;·严重时伴随卷边。
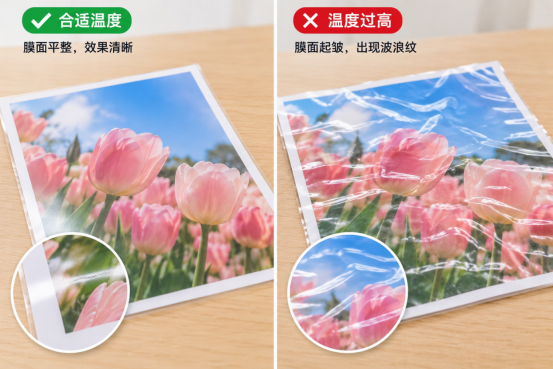
如果塑封膜在进入机器之前平整正常,但出来后迅速出现明显波浪,而且降低温度后现象改善,就需要优先考虑温度因素。因此,应按照塑封机说明,根据塑封膜厚度选择合适的温度或档位。在保证EVA充分软化和贴合的前提下,避免不必要的高温。
二、塑封膜斜着进入机器,为什么会产生褶皱?
塑封膜属于柔性材料。进入塑封机后,需要依靠辊筒均匀向前输送。如果膜不是平直进入,而是存在明显角度偏差,一侧会先进入辊筒,另一侧稍晚进入。这样会导致左右两侧受力不同、运行距离不同、牵引状态不同。随着材料继续向前移动,膜片可能逐渐偏移,最终形成斜向皱纹或局部堆叠。
正确的进膜方式:普通塑封膜通常应让焊接边先进入机器。同时尽量做到塑封袋与进纸口保持平直;不要斜着推入;文件进入机器后不要用手向一侧拉扯;等设备自动完成输送。如果皱纹主要集中在某一侧,可以优先检查进膜是否发生偏斜。
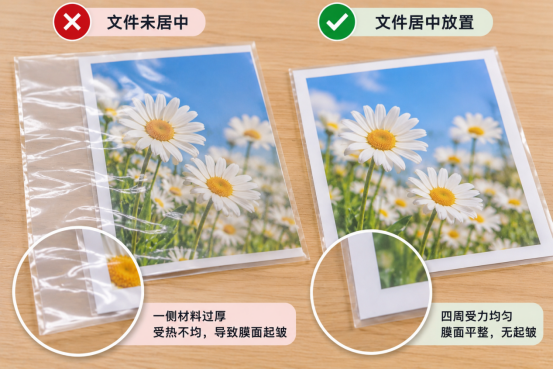
三、文件没有居中,也可能导致塑封膜起皱
塑封过程中并不只有薄膜,真正进入机器的是上层塑封膜+文件+下层塑封膜。如果纸张明显偏向一侧,那么材料左右两边的整体厚度就会不同。
因此,塑封时建议让纸张位于塑封袋中央,并保持四周封边相对均匀。这样不仅有利于封边,也有利于材料在辊筒中保持更加均匀的受力状态。
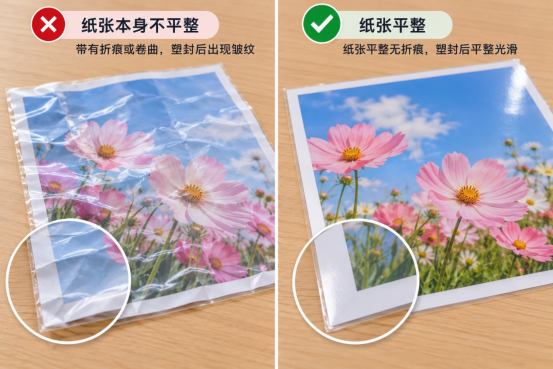
四、纸张本身不平整,也会把皱纹“带进去”
如果内部文件已经存在折痕、卷曲、翘角、局部隆起、多层粘贴、不规则厚度等情况,那么塑封膜很难在通过辊筒时完全保持平整。特别是DIY作品、教学卡片和手工材料,有时会粘贴标签、装饰纸或多层纸张。这些结构会形成局部高度差,当塑封膜经过辊压后,可能在厚度突变的位置形成局部褶皱。
所以,塑封前要先检查内部材料。如果纸张明显卷曲,可以先压平;如果存在折痕,尽量不要直接塑封;如果属于多层DIY材料,建议先做小样测试。内部材料越平整,塑封膜越容易获得均匀贴合效果。
五、塑封膜厚度和机器不匹配,也可能造成起皱
不同塑封膜厚度,对设备的加热能力和输送能力要求并不完全相同。如果塑封膜过厚,而设备本身主要针对较薄材料设计,用户往往会通过提高温度来补偿。
但这样可能出现一个新的问题:胶层虽然更容易软化,但PET基材同时也承受了更高热负荷。如果温度、速度和厚度没有匹配好,就可能增加起皱、翘曲和变形风险。因此,在使用不同规格之前,应先确认设备支持范围。
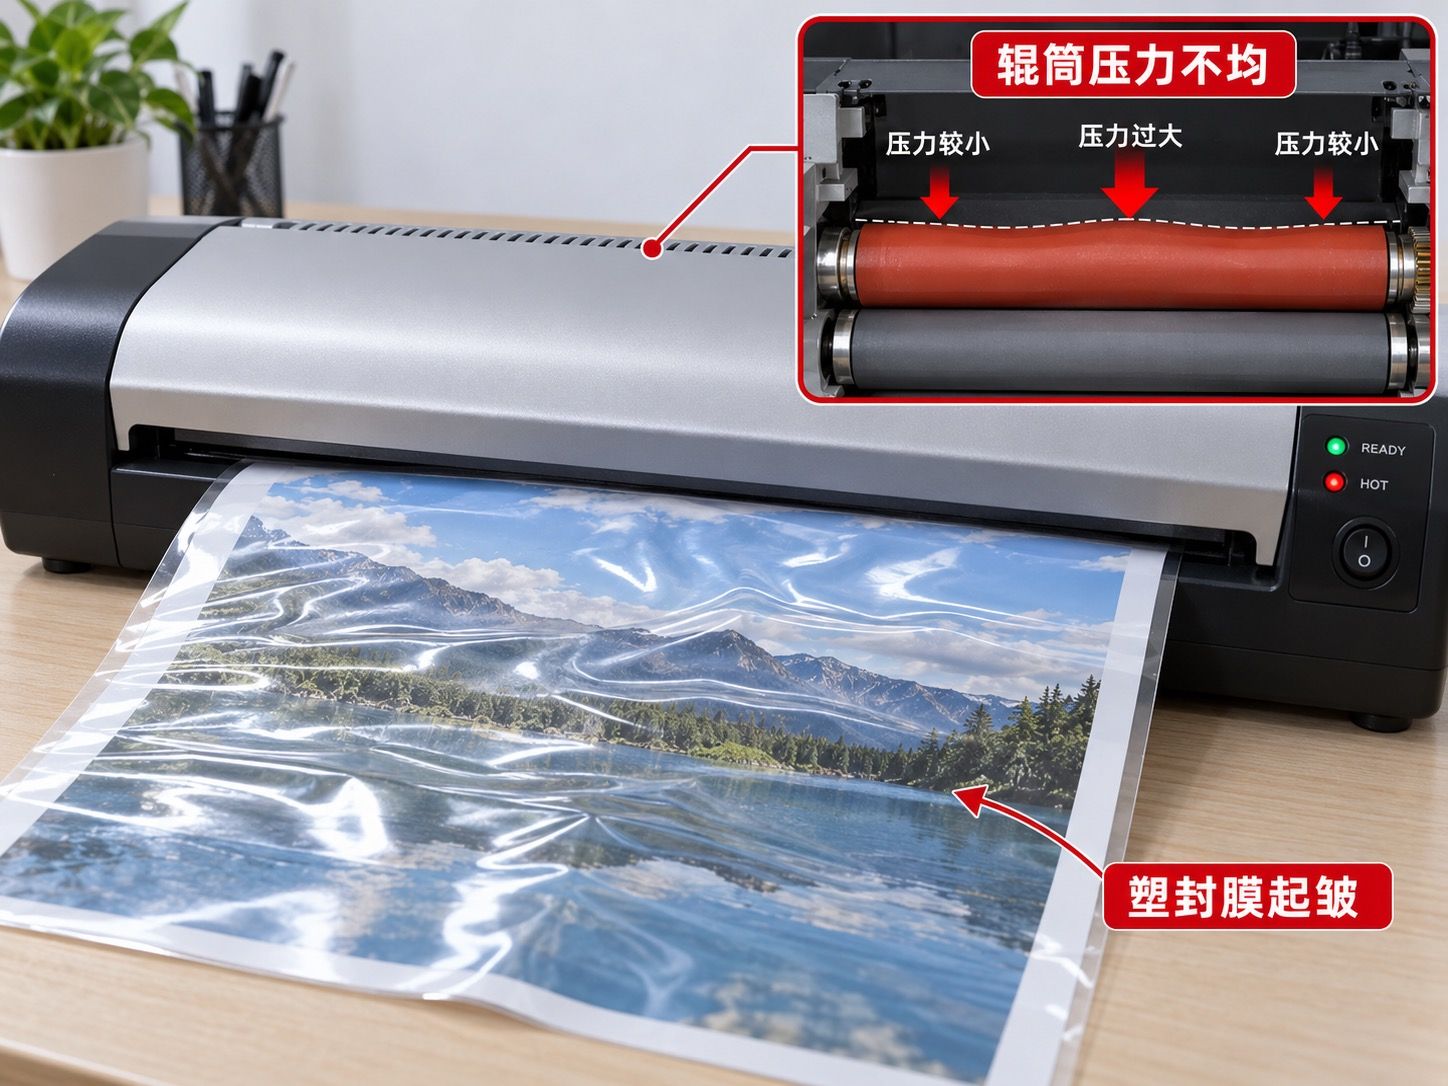
六、辊筒压力不均,为什么会让固定位置反复起皱?
如果每一次塑封,皱纹都出现在几乎相同的位置,就要考虑设备因素。塑封机内部辊筒不仅负责输送材料,也承担着压合和排气作用。如果某一区域压力不足、辊筒表面存在残胶、粘有灰尘或异物、局部磨损、辊筒间隙异常,材料经过该区域时就可能受到不均匀的压力和牵引,最终形成固定位置的褶皱。
如果更换纸张,皱纹位置不变;更换塑封膜,皱纹位置仍然不变;连续多次都在同一区域出现问题。那么设备因素的可能性会明显增加,这时应进一步检查辊筒和内部清洁状态。
七、为什么塑封膜刚出来时平整,冷却
后却出现皱纹?
塑封完成后,材料并不会立即恢复到室温。刚离开机器时,PET、EVA和纸张都处于较高温度。在冷却过程中,不同材料的热收缩程度并不完全相同。
如果文件刚出来就被弯折、卷起、堆压、悬空放置、放在不平整表面,就可能在冷却过程中形成新的内应力,最终表现为局部皱褶或翘曲。
因此,塑封后的文件建议平放在平整表面自然冷却,等材料状态基本稳定后,再进行裁切、打孔或其他后续加工。
八、塑封膜起皱后,可以重新过塑吗?
需要根据具体情况判断。如果只是轻微皱纹,而且判断是温度偏低造成的贴合不充分,重新调整参数后再次加工,有时可能有所改善。
但如果皱纹已经由温度过高、PET热变形、纸张折叠、辊筒挤压等造成,那么再次过塑往往无法完全恢复,反复加热甚至可能进一步加剧问题。因此,重要文件不建议直接进行多次尝试。
九、遇到塑封膜起皱,可以按照什么顺序排查?
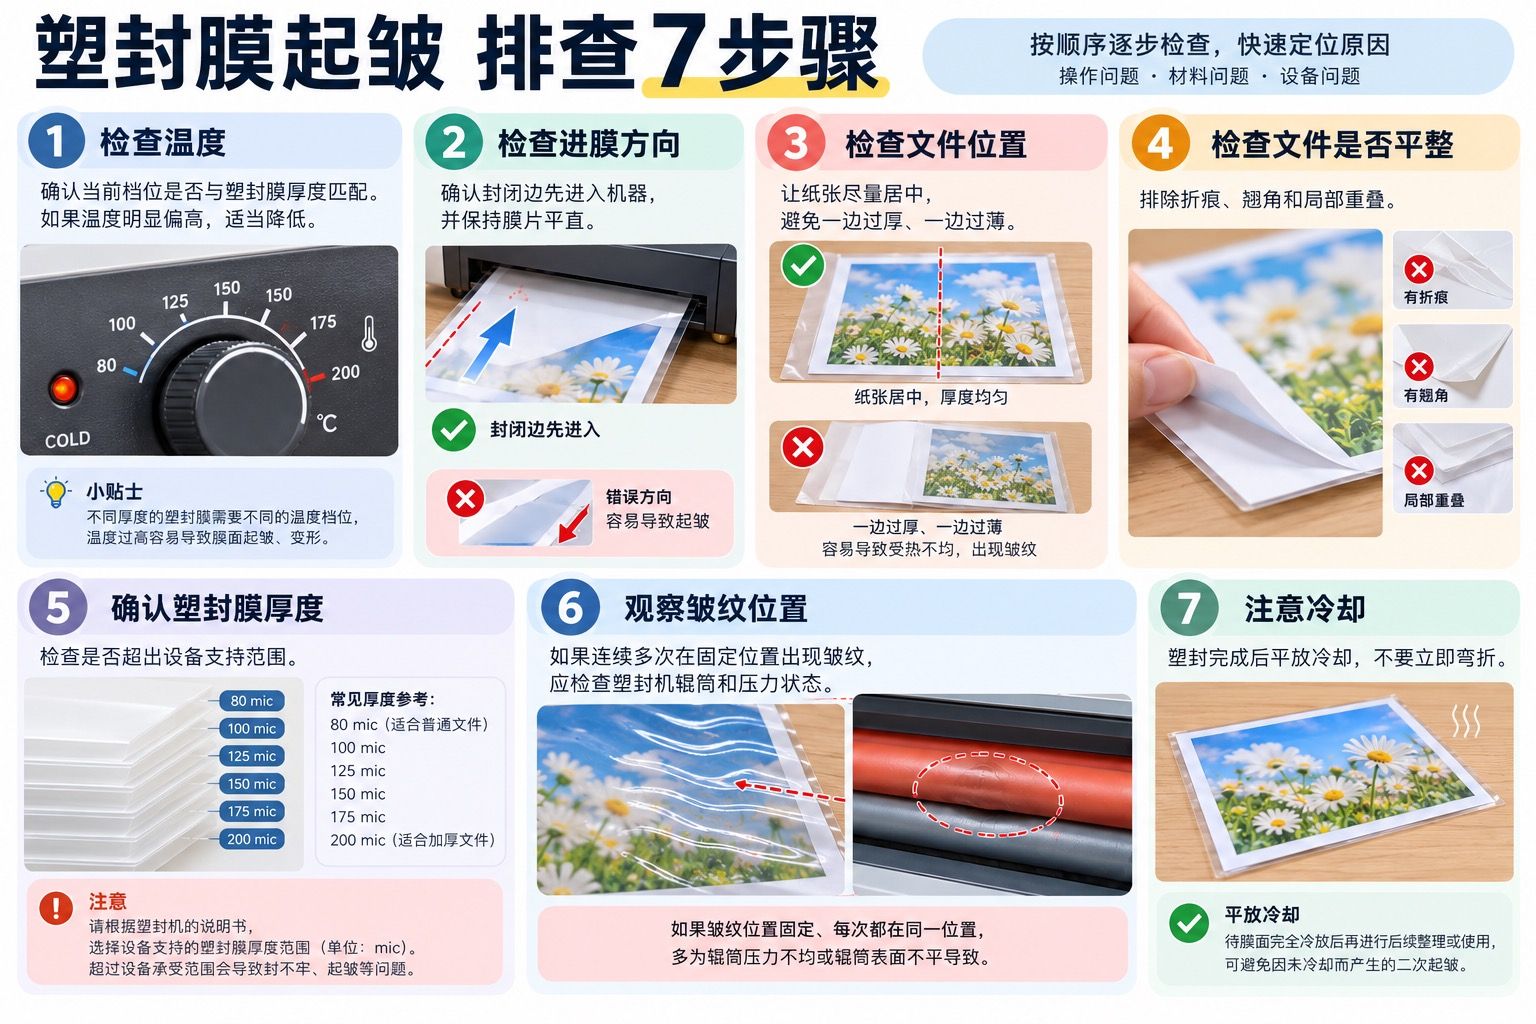
一张塑封膜要想最终保持平整,不只是“膜要好”,还需要材料、温度、压力和输送状态彼此匹配。
找到皱纹产生的位置和规律,才能真正解决塑封起皱问题。