EVA粒子为什么会影响塑封膜品质?从VA含量到熔融指数,看懂塑封膜生产的核心原料
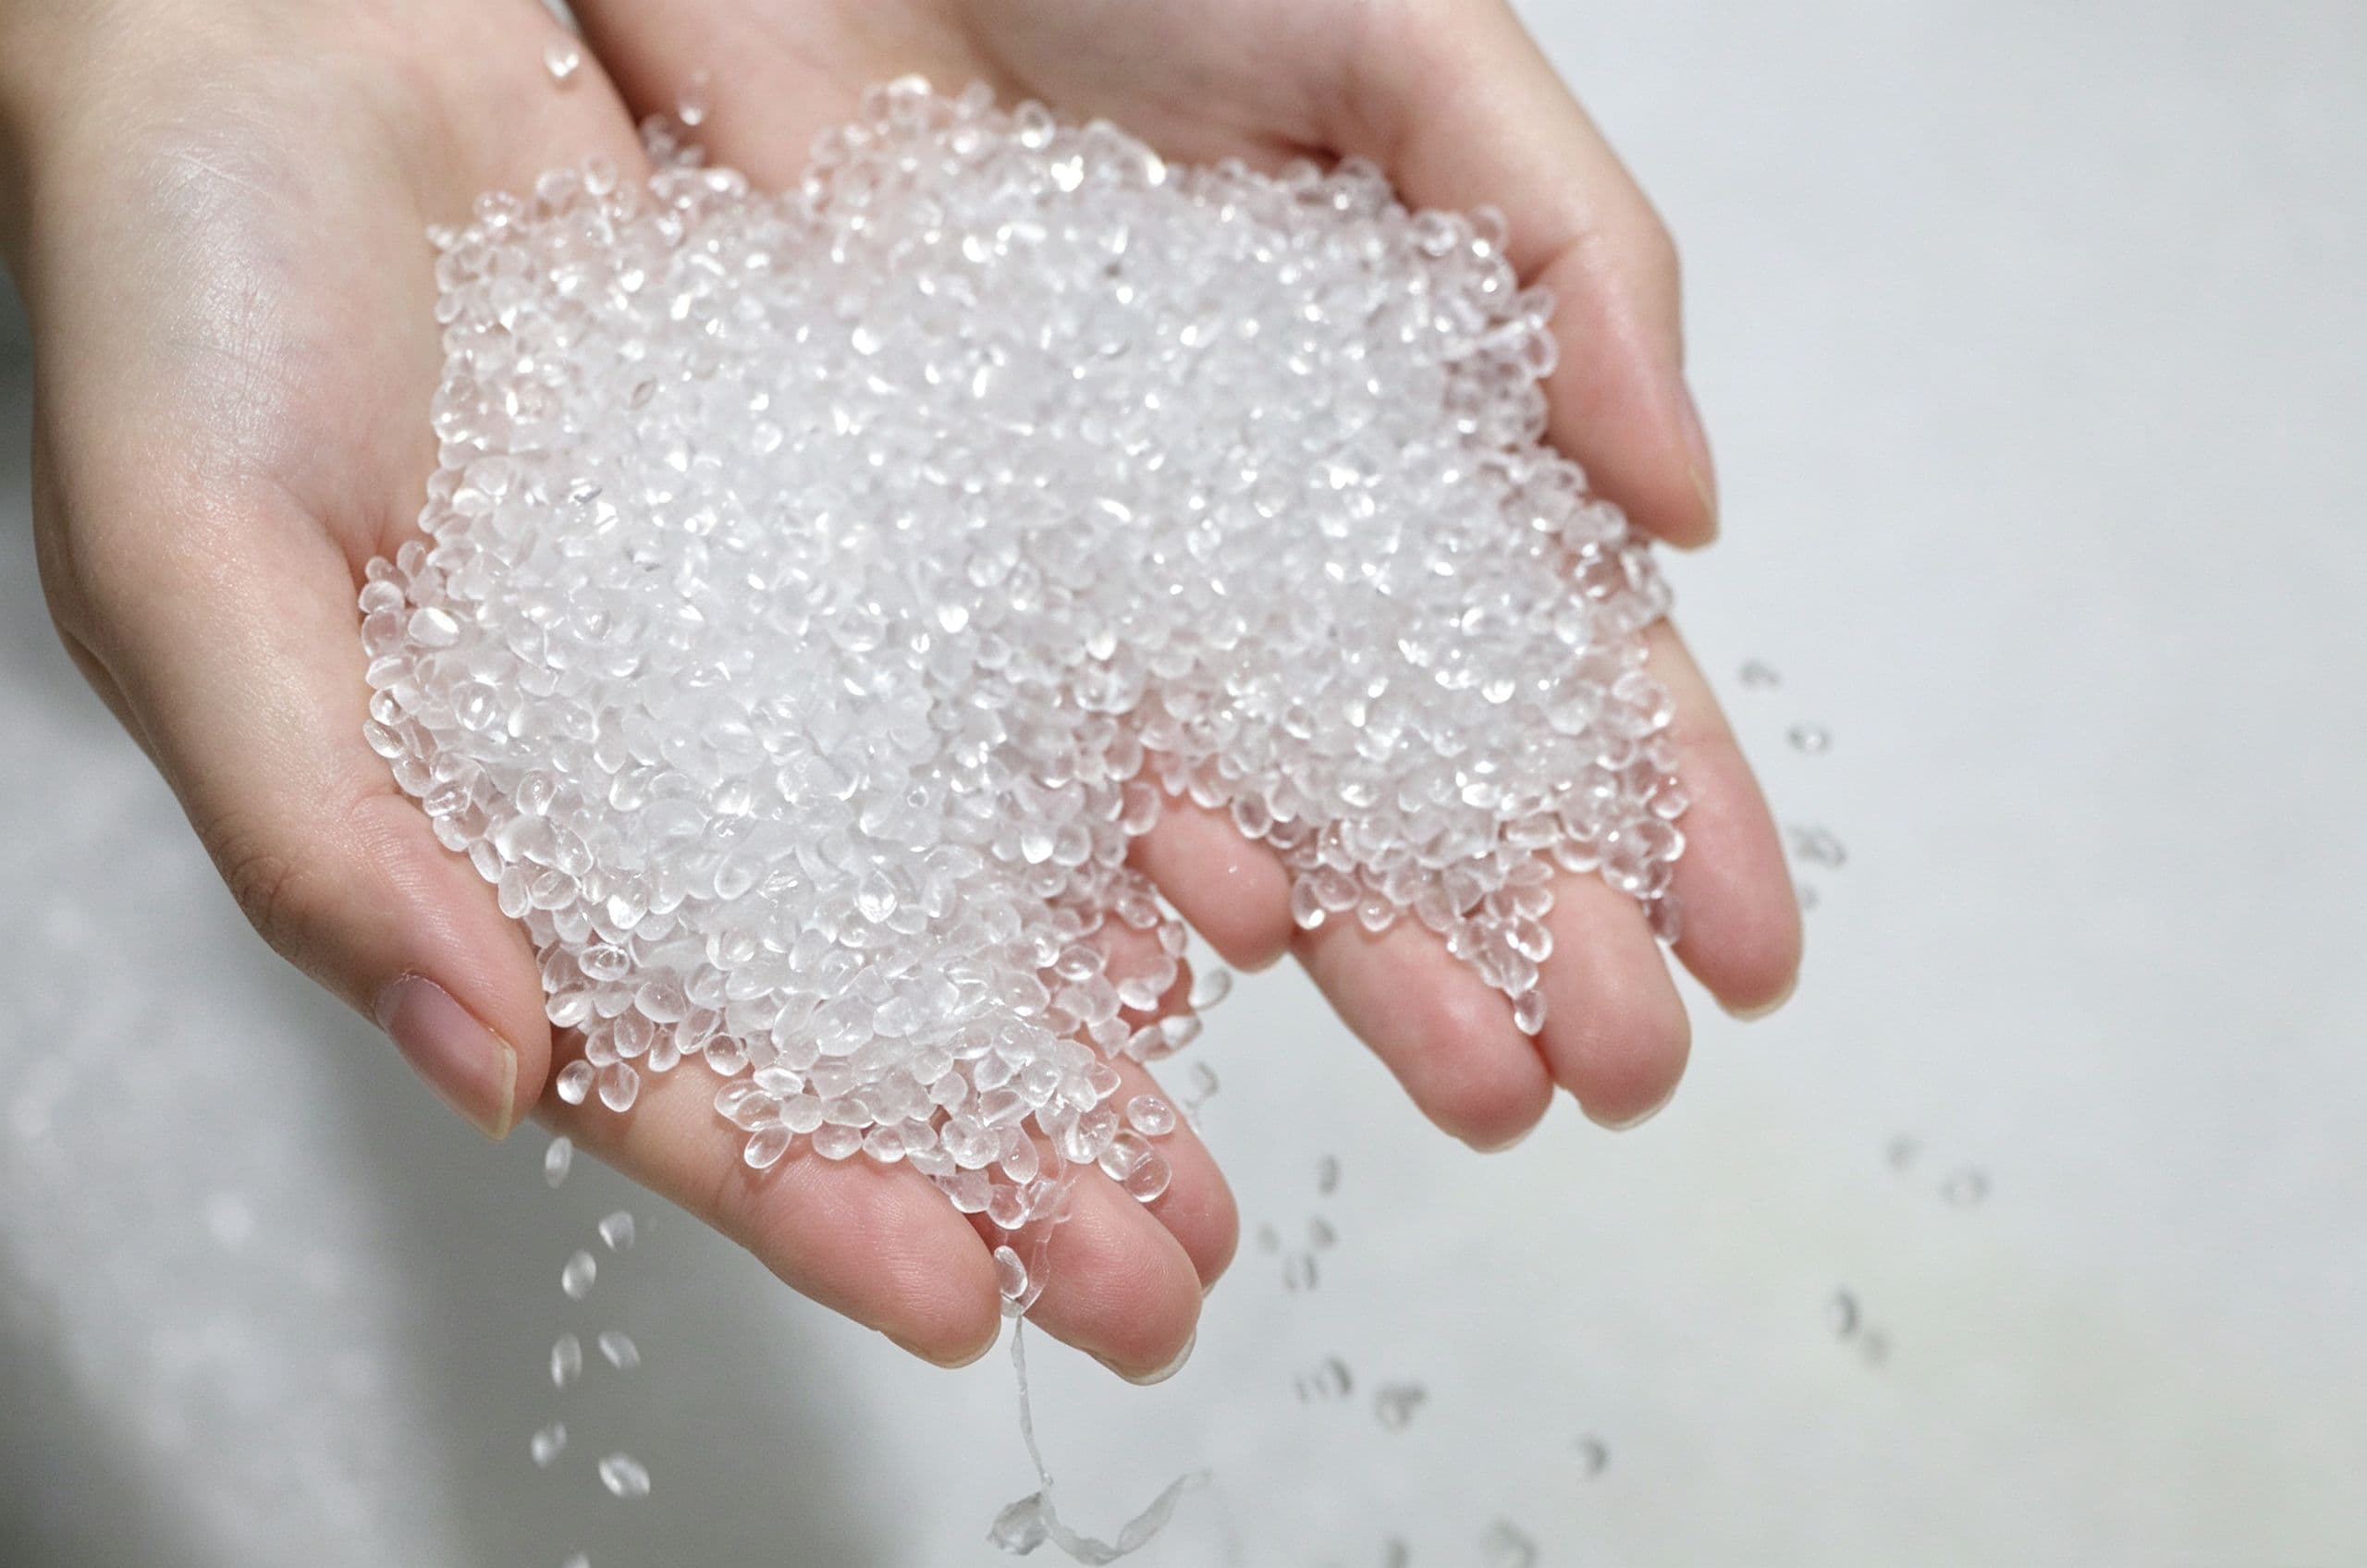
对于热塑封膜而言,PET负责提供透明度、挺度和机械保护,而真正需要在塑封过程中受热软化、流动并与纸张建立粘接的,是EVA功能层。EVA层的起点,则是进入生产线的一颗颗EVA粒子。
EVA,即乙烯-醋酸乙烯酯共聚物(Ethylene Vinyl Acetate Copolymer),是一类可以通过挤出涂覆、复合等方式加工的热塑性材料。不同牌号EVA在醋酸乙烯酯含量、熔融指数、熔点以及加工流动性等方面存在明显差异,这些参数会直接影响挤出过程和最终产品性能。
因此,塑封膜要解决一个重要的问题:什么样的EVA粒子,才能与现有PET基材、生产设备和塑封应用形成稳定匹配?
一、EVA粒子在塑封膜里到底起什么作用?
塑封膜在进入塑封机之前,EVA已经以均匀胶层的形式复合在PET基材表面。当材料经过塑封机加热时,EVA层逐渐软化并获得一定流动能力,在压力作用下与纸张表面充分接触。随着材料冷却,胶层重新稳定,使纸张被固定在两层膜之间。因此,EVA承担的是整个塑封结构中的热粘接功能。
它需要同时满足几个条件:在生产阶段能够稳定挤出;能够均匀覆盖在PET基材表面;在塑封温度下具有合适的软化和流动性能;与纸张形成稳定贴合;冷却后又能够保持足够的粘接强度和透明效果。任何一个环节失去平衡,都可能反映到最终塑封效果上。
这也是为什么EVA粒子并不是塑封膜生产中的普通“填充原料”,而是决定热塑性能的重要功能材料。
二、VA含量为什么是选择EVA粒子的重要参数?
EVA由乙烯和醋酸乙烯酯(VA)共聚而成。其中,VA含量是区分不同EVA材料性能的重要指标之一。随着VA含量变化,材料的结晶状态、柔韧性、熔融温度以及极性等都会发生变化。
这对于塑封膜意味着什么?塑封膜需要在相对有限的加热时间内让胶层充分软化。如果材料软化温度与塑封条件不匹配,就可能出现胶层尚未充分流动,文件已经离开加热区的情况。
但VA含量也并非越高越好。随着材料组成变化,熔融加工窗口、黏性、机械性能以及生产稳定性也会随之变化。因此,塑封膜厂家需要根据产品厚度、生产工艺和终端塑封条件选择合适的EVA体系,而不是单独追求某一个参数最大化。
三、熔融指数为什么会影响涂覆均匀性?
如果VA含量主要决定材料的基础热性能,那么熔融指数则与EVA熔体加工流动性密切相关。
简单来说,在相同测试条件下,熔融指数较低的材料通常具有较高的熔体黏度;熔融指数较高,材料则更容易流动。
对于塑封膜生产来说,这个参数非常关键。EVA粒子需要经过挤出机塑化后,通过模头形成连续熔体,再均匀覆盖到PET表面。如果熔体流动状态不合适,就可能影响:挤出压力稳定性;模头横向出料均匀性;胶层厚度;生产线速度;膜面平整度;连续生产稳定性。
因此,塑封膜生产中的熔融指数控制,要让材料的流动能力与螺杆、模头、生产速度和目标涂覆量形成匹配。
四、为什么EVA粒子的熔点也很重要?
塑封膜有一个很特殊的要求:生产时需要稳定,使用时又必须容易被重新热激活。这两个需求看似矛盾。
在塑封膜生产线上,EVA需要经过较高温度完成塑化和挤出;制成塑封膜后,在终端塑封机里,它又需要在设定温度范围内再次软化并形成粘接,EVA材料的熔融和软化特性决定了产品的热加工窗口。
对于塑封膜厂家而言,选择原料时需要确认:材料什么时候开始软化;在什么温度下流动状态合适;连续挤出时是否稳定;制成膜后能否适配预期塑封温度。这些参数最终共同构成了塑封膜的热塑窗口。
五、EVA粒子如何变成一层均匀的胶?
从一颗粒子到最终肉眼几乎看不见的胶层,中间需要经历完整的熔融加工过程。EVA粒子进入挤出机后,在螺杆输送、剪切和加热作用下逐渐完成塑化,最终形成状态均匀的聚合物熔体。随后,熔体通过模头以连续薄层形式输出,并与PET基材进行复合,再经过压合和冷却定型形成稳定结构。这一过程中,原料稳定性与设备控制缺一不可。
如果不同批次EVA的熔融指数、VA含量或热性能发生较大变化,即使沿用完全相同的设备参数,熔体状态也可能出现变化。生产端就需要重新调整:挤出温度;螺杆转速;生产速度;模头状态;涂覆量;冷却条件。对于连续化生产企业来说,EVA原料的批次稳定性本身就是工艺稳定性的一部分。
六、EVA粒子的稳定性为什么会影响批次一致性?
实验室做出一张效果良好的塑封膜,与长期稳定生产出数以万计的塑封膜,是两个完全不同的问题。
工业生产更关注的是:今天生产的产品与一个月后是否一致;母卷前段与后段是否一致;不同生产批次是否需要大幅调整塑封条件。如果EVA原料本身波动较大,就会进一步增加挤出过程控制的难度。
成熟的塑封膜生产体系通常需要对EVA原料进行明确的规格管理,对关键参数进行确认,同时建立相应的进料、生产和成品质量控制机制。
原料稳定,设备参数才更容易稳定;设备稳定,胶层厚度和复合状态才能稳定;最终才有可能获得稳定的终端塑封表现。这是一条连续的质量链条。
七、EVA粒子不合适,塑封时可能表现出哪些问题?
终端用户不会看到EVA的VA含量或者熔融指数,但会直接看到结果。例如:塑封后局部发白;加热后贴合不充分;封边容易打开;胶层流动状态不均;不同位置透明度存在差异;相同设备和设置下,不同批次效果波动较大。
这些问题并不能全部归因于EVA。塑封温度、机器速度、纸张含水量、PET基材、涂覆工艺和胶层厚度都可能产生影响。但从生产端分析时,EVA材料的牌号选择和批次稳定性,一定是需要检查的重要变量之一。这也是专业质量分析与简单地说“胶不好”的区别。
八、做好塑封膜,原料控制要从EVA粒子开始
一张成熟的塑封膜,看起来结构并不复杂,但真正进入工业生产后,每一层材料背后都有大量参数。
EVA粒子的VA含量影响材料的热性能和加工特性,熔融指数影响挤出流动状态,熔点与软化行为关系到生产和终端热塑窗口,而原料的批次一致性又直接关系到连续生产的稳定程度。
对于塑封膜制造来说,选择EVA并不是一个简单的“采购原料”动作,而是整个产品设计与生产工艺的一部分。
王者塑封长期深耕功能性薄膜制造,在塑封膜生产过程中,从PET基材、EVA原料到挤出涂覆、复合、分切和成品检测建立全过程品质控制,根据不同产品结构和使用要求匹配相应材料与工艺参数,持续提高胶层均匀性、热塑稳定性和批次一致性。
塑封膜真正的品质差异,往往从肉眼还看不见的时候就已经开始形成。从一颗EVA粒子进入挤出机,到最终变成一层均匀透明的功能胶层,再到塑封机中重新受热、流动并与纸张贴合,这条完整的材料变化过程,正是塑封膜能够实现稳定热复合的核心之一。